
在现代超精密高速数控加工中,许多机床都面临着一个共同的挑战:尽管所有机床参数、刀具和控制系统均符合规范,但在高速铣削、高速钻孔和超高速进给加工过程中,表面颤纹、尺寸波动和边缘精度不一致等问题仍然无法完全消除。大量的行业测试数据表明,大多数高速加工案例中精度不稳定并非源于机床核心部件的故障,而是由于机床底座的减振性能不足,无法有效抵消动态切削过程中产生的高频振动。传统的金属床身已无法满足当前亚微米级和纳米级高速加工的要求。高精度花岗岩床身的出现,为解决高速振动问题提供了关键的突破口。
高速加工中振动的隐患比表面看起来更严重
许多制造商只关注成品零件上的可见缺陷,却忽视了高频振动造成的持续损伤。在高速数控加工过程中,主轴旋转、刀具切削冲击以及直线模块的高速往复运动都会持续产生密集的微振动。普通铸铁和钢制底座虽然刚性高,但吸振性能差。振动能量无法耗散,会不断传递到工作台和工件上。
短期来看,它会导致表面光洁度差、微刀痕明显以及尺寸公差偏差较大。长期来看,它会导致机床装配结构松动、导轨磨损不均以及定位精度持续漂移。这会导致机床频繁校准、成品率波动以及维护成本高昂。尤其是在轻薄材料精加工、镜面加工、超薄零件和半导体精密结构件制造等领域,微小的振动误差会被极大地放大,直接导致产品报废。
材料机制的差异:花岗岩重新定义了传统地基的减震逻辑
与刚性但易振动的金属材料不同,ZHHIMG精密花岗岩底座采用高密度黑色花岗岩制成。这种材料天然具有高阻尼、强吸振和抗共振特性,从材料层面提升了机床的抗振性能。金属通常采用结构加固和加强筋等被动减振方式,效果有限,且难以应对高频工况。相比之下,优质花岗岩凭借其致密的微晶结构,能够主动吸收和耗散机械振动能量。
高速切削过程中,高频振动发生时,花岗岩内部均匀稳定的矿物结构能够迅速缓冲振动冲击,自然耗散机械振动能量,防止振动累积和共振。与传统金属底座相比,花岗岩可衰减90%以上的高频微振动。即使在主轴转速高、进给速度快、负载重的情况下,也能保持工作台的完美稳定性,解决了工业界普遍存在的精度随速度提升而下降的问题。
动态稳定性可同时实现高速和高精度
传统数控机床最大的弱点是动态稳定性不足:低速运转时精度稳定,但速度一旦提高,精度就会急剧下降。其根本原因在于底座无法有效抑制动态振动。中兴机械花岗岩底座无内应力、无结构变形,整体刚度均匀,受力分布对称,避免了金属材料中常见的弹性变形和振动传递。
无论是精密模具的高速铣削、PCB微孔钻孔、激光精密雕刻、新能源精密元件加工,还是光学成像检测设备的高速协同作业,配备花岗岩底座的数控机床都能在全速运转下保持稳定的加工基准,有效消除刀尖跳动、加工路径偏差和工件微变形。高速加工不仅效率更高,而且重复定位精度、轮廓精度和表面精度也完全可控。 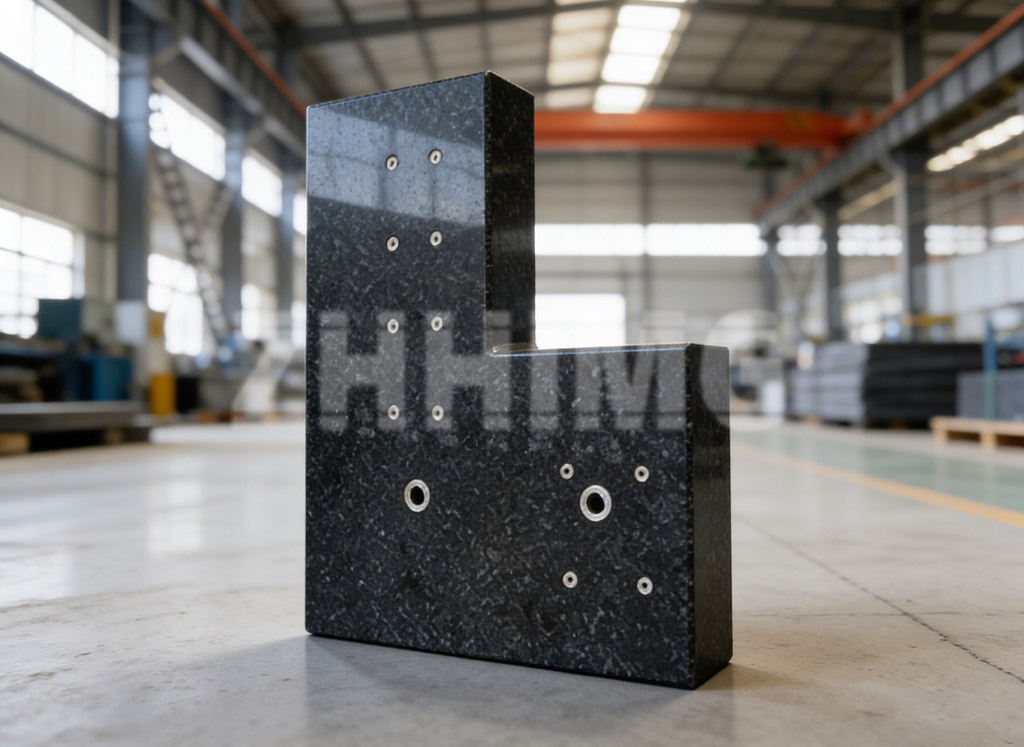
持久抗振性能,不衰减,适用于连续精密批量生产
市面上大多数减振方案都依赖于外部安装的阻尼垫或阻尼器。这些方案只能缓解部分振动,而且会随着时间的推移而老化、失效或性能下降,无法从根源上解决问题。而中兴建(ZHHIMG)花岗岩基座的减振性能是材料本身固有的属性,无需外部附件,并且在整个使用寿命期间不会老化或性能下降。
花岗岩坯料经过多次时效和应力消除处理,具有结构稳定、抗疲劳和抗变形能力强等特点。即使在多年高频振动条件下,也不会出现结构松动、精度漂移或阻尼性能下降等问题。机器无需频繁停机进行检查和校准,可支持7×24小时稳定批量生产。它完美满足高端精密制造领域对连续、高精度、高稳定性生产的需求。
行业价值:重新定义高速精密加工的基准
超精密制造行业已经超越了仅仅通过升级机器硬件来追求精度的时代,进入了一个以稳定基准来保证精度的新阶段。作为所有加工运动的核心基础,机床底座的减振性能和稳定性直接决定了机床精度的上限。
ZHHIMG始终坚持以优质石材坯料、超精密加工技术和国际计量标准,严格把控每一块花岗岩基材。凭借卓越的减振能力,我们解决了高速加工的核心痛点。我们帮助制造商彻底消除振动干扰,实现高速加工的高效、精密加工的高精度和批量生产的高良率,为全球超精密数控加工行业提供更可靠的基础解决方案。
发布时间:2026年9月18日