
在半导体检测、激光加工、坐标测量机等超精密设备项目中,花岗岩机座是整机的基准载体。定制加工只是项目的一部分。许多项目在调试后都会出现精度漂移、振动干扰和装配困难等问题。其根本原因往往并非石材质量差,而是前期对现场安装条件的验证不充分。为确保花岗岩机座在安装后达到微米乃至纳米级的基准性能,在图纸定稿和生产之前,必须逐一验证现场基础、环境参数、装配接口、运输和吊装这四个主要方面。
设备安装的基础是花岗岩基座稳定运行的首要前提。花岗岩基座自重大、刚度高,但对地基不均匀沉降非常敏感。前期需要确认安装区域楼板的结构类型、浇筑厚度和承载力,以检验地基是否能够承受基座和整机的联合静载荷。同时,调查车间内周边区域的振动源,例如冲压设备、空气压缩机和输送线等,并评估通过地面传递的低频振动幅度。如果现场振动超过限值,则应预先规划防震沟槽、隔振器或独立基础,以防止外部振动通过地面传递到花岗岩基座,持续干扰设备的运动精度。普通厂房混凝土楼板往往无法满足超精密设备的要求。必要时,可能需要浇筑单独的加厚独立基础,以避免地基沉降导致基面变形。
温度和湿度环境条件不容忽视。虽然花岗岩的热膨胀系数远低于金属,但持续的温度梯度和昼夜温差仍会导致微小变形,直接影响设备的重复定位精度。在定制底座之前,需确认安装车间是否配备恒温恒湿系统,以及温度控制范围、温度波动值和区域气流情况。空调出风口直接吹向底座会造成局部温差,导致底座单向变形。此类布局问题需要提前识别并调整。环境湿度也需要确认。高湿度会影响支撑气浮组件、导轨和传感器。花岗岩本身不怕潮湿,但整机支撑部件会受到环境影响。需要提前协调环境参数,并确定底座是否需要预留防尘防护结构。对于半导体类设备,需确认现场洁净度,以确定底座是否需要采用无尘装配工艺。
底座与主机之间的机械装配接口是定制过程中的核心确认项目。需要收集整机的载荷分布和重心位置,区分集中载荷和分布载荷,以便设计底座的内部加固结构、锚固布局和支撑点。支撑点布局不当会导致花岗岩底座产生应力变形,即使经过精细的打磨也无法保持精度。同时,还要确认安装基准要求:螺纹孔、沉孔和定位销孔的位置、公差和深度,T型槽的规格和方向,以及平面上的基准区域。还要确认是否需要预留电缆槽、管道孔和气浮模块的电缆避让位置。所有接口尺寸和几何公差必须在材料切割和加工前锁定。花岗岩是脆性石材,加工完成后修改孔位或开槽极其困难,容易造成部件报废。此外,还要确认主机装配顺序,以判断底座上是否需要预留装配操作空间。 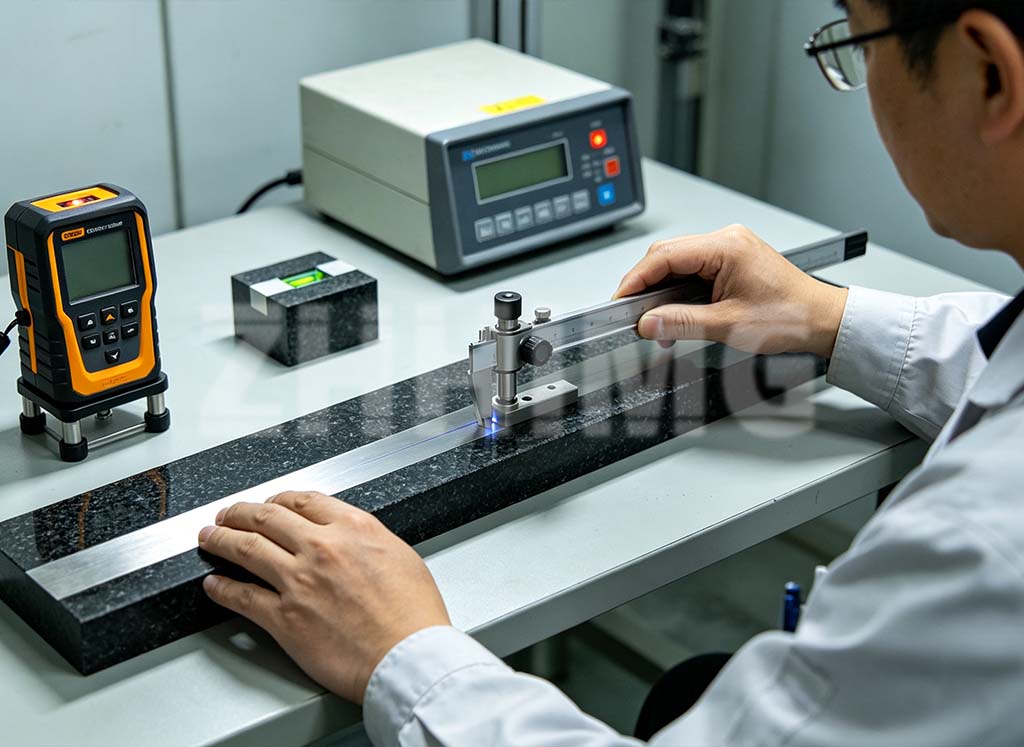
在早期定制阶段,还需要评估起吊、运输和定位条件。花岗岩机座属于重型部件,其整体尺寸和重量决定了包装方案、运输车辆和现场起重机的选择。必须确认车间门和通道的宽度和高度、电梯或桥式起重机的额定起重能力以及楼层通道的承载能力,以判断机座是否可以整体加工并作为单个部件交付,还是需要分段加工拼接。如果现场桥式起重机吨位不足或通道狭窄,则必须提前调整机座分段方案,以防止成品部件无法进入车间。此外,还需确认定位后的调平空间、机座锚固调平脚的行程范围以及水平仪的操作空间,并预留测量位置以便后续使用激光干涉仪和电子水平仪进行精密复检。
除了上述硬件条件外,计量验收条件也应事先确认。花岗岩底座安装到位后,需在现场复检其平整度、直线度等精度指标。在项目初期,应就花岗岩底座从加工车间运至现场后所需的温度稳定时间达成一致。花岗岩底座到达现场后不能立即进行精密测量,需要足够的时间使其与环境温度达到热平衡,否则测量数据将出现偏差。应提前确认现场可用的检测仪器和计量标准,并明确验收基准,以避免供应商和买方就现场验收标准产生争议。
定制花岗岩机床底座并非仅仅是按照图纸加工石材。现场基础、环境、装配接口、起吊定位条件等因素共同决定了底座最终能否达到超高精度的参考性能。只有在项目初期就确认所有安装条件,才能从源头上避免返工和精度故障等风险,从而确保花岗岩底座能够长期稳定地支撑整机运行。
发布时间:2026年9月15日