
在精密切削、磨削和微加工应用中,加工颤振一直是工艺工程师面临的一大难题。加工过程中刀具与工件之间产生的自激振动会在工件表面形成波纹和颤痕,降低表面光洁度。严重时,颤振还会加速刀具磨损,限制切削参数的改进。许多制造商即使在优化主轴和调整切削参数后,仍然难以消除颤痕。其根本原因往往在于机床床身的动态性能不足。花岗岩机床床身凭借其独特的动态阻尼优势,能够有效抑制加工颤振,从整机基准出发优化切削条件,从而直接提升成品工件的表面质量。
加工颤振本质上是指切削力作用下机床结构系统产生的共振。铸铁床身虽然具有可接受的静态刚度,但其阻尼系数相对较低。一旦达到临界切削条件,振动能量难以快速消散,振动持续放大并传递至切削区域,在工件表面形成周期性颤纹。即使微调进给速度和主轴转速,也只能在较窄的工艺窗口内暂时避免颤振,无法从根本上解决结构层面的问题。相比之下,花岗岩具有致密的互锁晶体结构,其内部阻尼远高于铸铁。当切削产生的振动传递至床身时,振动能量在花岗岩内部迅速消散衰减,抑制了振动放大,打破了自激振动的条件,从而实现更平滑的切削。
然而,仅仅选择花岗岩材料并不能保证其固有的颤振抑制性能。床身的动态性能取决于材料、结构设计和精密加工的协同作用。在设计花岗岩机床床身时,中兴机械(ZHHIMG)进行了全面的整机动态仿真。根据主轴载荷、切削力方向和运动轴布局,合理布置加强筋、减重腔和支撑点。在控制自重的同时优化结构的固有频率,以避免常见的切削频段,防止整机共振。与简单的实心石材坯料不同,我们的结构匹配能够放大花岗岩固有的阻尼优势,减弱主轴、滚珠丝杠和直线导轨传递的动态扰动,并阻止振动向上传播至刀尖。
不同的加工工艺对颤振抑制有着不同的要求。高速铣削、超精密磨削和光学元件的微加工对振动极其敏感。即使是轻微的颤振也会恶化表面粗糙度,产生肉眼可见的波纹状纹理。配备花岗岩床身的机床具有稳定的基准面,能够减少刀尖的微位移波动。加工后的工件表面纹理均匀,后续抛光的工作量也相应减少。对于硬质材料和薄壁零件的加工,此类工件的固有刚度较低,容易受到切削振动引起的抖动。花岗岩床身的减振性能能够降低刀具与工件之间的相对振动,最大限度地减少薄壁变形和崩刃缺陷,从而提高成品的合格率。
许多设备制造商误以为只需提高静态刚度即可消除颤振。静态刚度衡量的是静态载荷下的变形,而颤振则是……动态问题即使具有优异的静态刚度,结构阻尼不足仍容易在切削过程中引发振动。花岗岩床身的核心价值在于其卓越的动态振动吸收性能,同时保持较高的静态刚度,满足静态和动态两方面的关键指标——而这很难通过简单地加厚铸铁床身来实现。中兴机械选用密度约为3100 kg/m³的高密度花岗岩坯料。充分的时效处理可消除残余应力,防止长期运行后结构特性发生漂移,从而确保设备在整个使用寿命期间具有长期稳定的抗颤振性能,且性能不会衰减。
在零部件制造过程中,ZHHIMG 非常重视床身上每个装配基准面的研磨精度。整体研磨的基准面能够保证导轨和主轴模块的配合质量,并减少因装配间隙引起的动态松动。基准面的平面度偏差会在装配后产生隐蔽间隙。这些间隙在切削冲击下反复张开和闭合,从而引起额外的振动。高精度花岗岩基准面能够使运动部件运行更加平稳,并进一步减少二次振动源,与材料阻尼共同作用,形成双重颤振抑制。 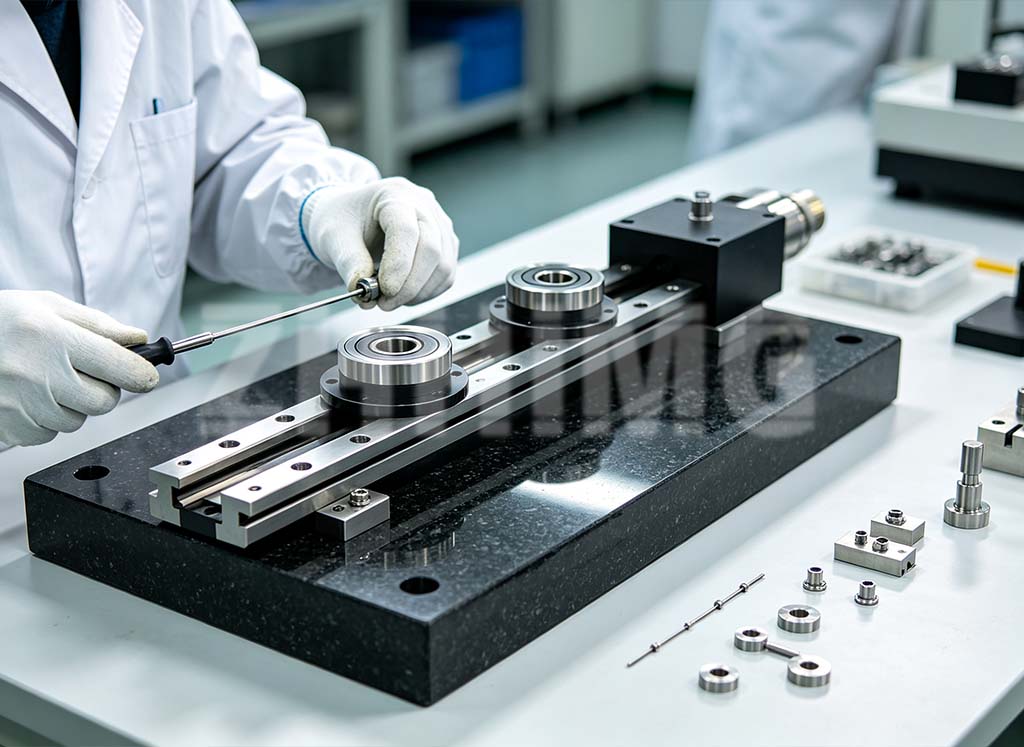
中兴机械不仅提供独立的花岗岩床身组件,还与整机制造商合作开展动态仿真分析,以针对特定加工条件优化床身结构方案。在项目评估阶段,我们会预测共振风险。床身形状、减重槽布局和支撑位置均根据客户的工件类型和主轴参数进行定制。除了花岗岩解决方案外,我们还可以比较其他基材(例如矿物铸件)的动态特性,并为客户匹配最合适的结构方案。
花岗岩机床床身的核心优势在于其卓越的动态阻尼性能。它们不仅作为静态承载基础,更作为整机的振动抑制单元。通过快速耗散切削振动能量,抑制加工颤振,减少工件表面颤纹,降低刀具消耗,从而拓宽稳定切削的工艺窗口,稳步提升工件表面加工质量,满足超精密加工对表面形貌的严格要求。
发布时间:2026年9月17日