
花岗岩机床床身成品的长期精度很大程度上取决于原石坯料的选择。许多项目在后期加工过程中都会出现精度偏差、局部变形甚至突发裂纹等问题。其根本原因往往并非研磨工艺,而是坯料选择阶段的检验不足。许多采购者仅凭表面颜色来判断石材,而忽略了内部矿物成分、微裂纹和应力状态等隐藏的指标。缺陷往往在精加工阶段才被发现,造成代价高昂的延误和材料损失。花岗岩机床床身的制造需要一套完整的坯料选择评估标准,涵盖矿石来源筛选、内部缺陷检测和物理性能取样测试。
矿石来源是毛坯质量的第一关。并非所有黑色花岗岩都适合制造超精密机床床身。不同矿脉的岩体矿物颗粒比例和杂质含量差异很大。一些矿体云母和长石含量较高,导致材料相对较软,内部晶体间的结合力较弱。这种材料在加工过程中容易脱落颗粒。在车间长期温度波动和微振动的作用下,其表面粗糙度会持续恶化。中海机械集团精选来自稳定矿脉的高密度黑色花岗岩。这种岩石致密均匀,石英含量合理,矿物晶体紧密交错。这使得毛坯具有固有的低热膨胀系数和高刚性,从根本上消除了材料不均匀性带来的精度风险。
目视检查只能发现明显的表面缺陷,无法识别石材内部隐藏的问题。肉眼不可见的内部微裂纹、夹层和空隙是毛坯最大的隐患。这些缺陷深埋于石材内部,在初始切割阶段难以察觉。然而,在后续的锯切、粗磨以及机床的长期机械载荷和温度循环作用下,裂纹会逐渐扩展,直接损坏床身基准面。毛坯到达工厂后,我们会对每块毛坯进行超声波探伤全区域扫描,以完整标记内部裂纹和异质夹层的位置。对于存在贯穿裂纹或大面积松散夹层的毛坯,我们会直接剔除。对于较小的局部缺陷,我们会评估其是否位于床身的受力区域或基准工作面上,以决定是去除缺陷部分还是丢弃整个毛坯。
物理性能取样测试是坯料筛选的核心。密度、热膨胀系数和弹性模量在同一块原石的不同区域可能存在波动。仅凭矿石批次报告来判断材料质量是不够的。中兴重工机械制造有限公司从坯料未加工的预留区域取样进行物理性能测试,重点关注密度(约3100kg/m³)、热膨胀系数、吸水率和弹性模量等关键指标。其中,吸水率尤为重要。吸水率高的石材孔隙丰富,会随着环境湿度的变化缓慢吸收和释放水分,导致体积逐渐膨胀和收缩,从而引发基准漂移。只有物理参数稳定合格的坯料才能进行后续加工。
坯料的内部应力状态容易被忽略。天然花岗岩是在地下地层压力下形成的。采矿和锯切会释放原始地应力,并在坯料内部留下残余应力。如果坯料没有经过充分的时效处理,粗加工过程中大量材料去除后,应力会重新分布。这会导致零件缓慢弯曲变形,并迅速破坏先前研磨所获得的平整度。ZHHIMG 对部分坯料进行长时间的自然时效处理,以释放残余内应力,并进行二次复检。对于重型机床床身的大吨位坯料,时效周期会相应延长,以确保精加工后不会发生自发变形。
毛坯几何形状和加工余量规划也是材料选择的重要参考点。在确定粗坯尺寸时,必须预留合理的加工余量,以弥补切削、粗磨、老化和精磨过程中的材料损失。余量不足意味着一旦在粗加工过程中发现隐藏缺陷,整个毛坯都将被报废。余量过大则会增加加工成本和应力释放周期。此外,还必须避免使用风化严重的粗坯外层。矿体表层由于长期环境侵蚀而松动,绝不能用作机床床身的参考工作面。 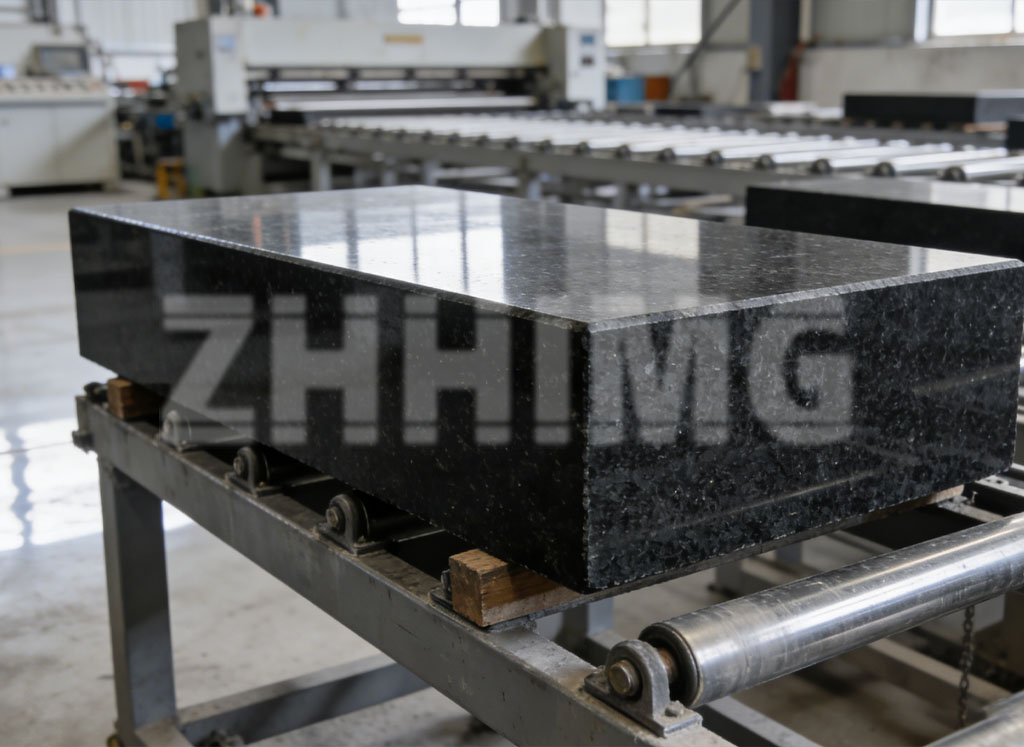
许多客户都存在一个常见的误解:只关注坯料的硬度。虽然硬度很重要,但机床床身坯料需要所有物理指标均衡表现。硬度高但热稳定性差、内部裂纹多的石材仍然不适合作为精密设备的基材。材料选择的核心在于综合性能:材料均匀、残余应力低、热膨胀系数低、阻尼大,而不是单一参数的极端值。
凭借多年制造超精密零部件的经验,中兴重工建立了一套完整的毛坯评估体系。用于机床床身、龙门架和检测平台的合格花岗岩毛坯,需经过一系列严格的筛选,包括矿石来源选择、超声波探伤、物理取样和应力时效试验。除花岗岩外,我们还可以根据项目运行条件,对比矿物铸件和超高性能混凝土(UHPC)等其他基材,并为客户推荐最合适的基材方案。
花岗岩机床床身坯料的选择不仅取决于外观,更取决于其不可见的内部质量。严格的坯料筛选能够大幅降低后续加工中的报废风险,并保证成品床身多年使用后几何性能的稳定性,是设备长期高精度运行的先决条件。
发布时间:2026年9月17日