
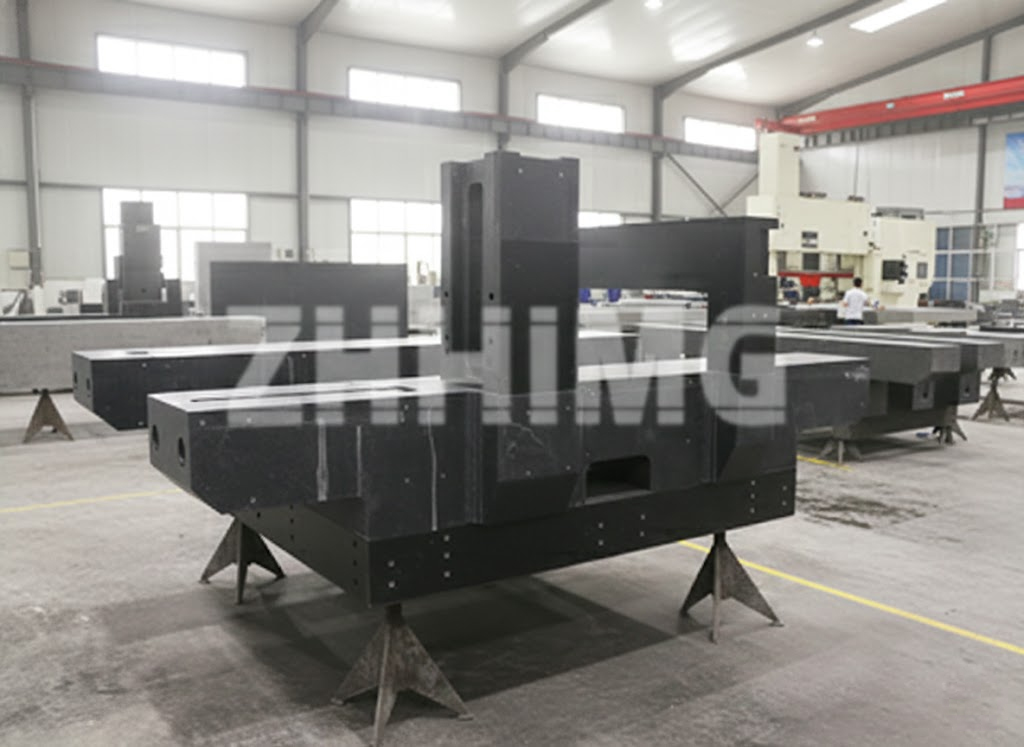
选择基材是精密机床设计中最关键的决策之一。基材承载着导轨、驱动系统和工件,它悄然决定着机床的热漂移、振动特性以及精度保持时间。四种主要的候选材料——天然花岗岩、铸铁、工程陶瓷和矿物铸造每种材料都有其独特的物理特性,没有一种材料是绝对“最佳”的。由于 ZHHIMG® 生产和组装所有这些材料系列,因此本比较旨在做到客观公正:目标是帮助设计工程师根据应用需求选择合适的材料,而不是推销某种特定材料。
1. 天然花岗岩:尺寸参考
细粒黑色花岗岩几十年来一直是计量设备的参考材料,这是有充分理由的:
- 热膨胀系数极低— 大约为 5–8 µm/m·°C,约为钢的一半。温度变化引起的几何变形远小于相同尺寸的金属基材。
- 极佳的长期稳定性花岗岩是一种地质年代久远的材料,没有残留的铸造或加工应力需要释放。只要支撑得当,它就能保持几何形状数十年之久。
- 良好的阻尼性能— 明显优于钢材,因此 CMM 结构依赖于它。
- 防锈、无磁性、电绝缘— 适用于半导体和洁净室环境。
它的局限性也同样不容忽视:它很脆(必须针对边缘崩刃问题进行设计),不能焊接,而且复杂的内部几何形状需要钻孔、铣削和镶嵌。大型形状的制造也需要时间——请参阅我们是如何解决这个问题的。花岗岩制造工艺.
2. 铸铁:久经考验的可靠材料
铸铁仍然是通用机床的默认材料,它名副其实:
- 单位成本下结构刚度最高—铁质底座的弹性模量约为 100–120 GPa,且壁厚致密,能有效抵抗切削力。
- 快速、成熟的供应链— 铸造厂和加工合作伙伴遍布各地;交货时间通常是四者中最短的。
- 设计自由— 复杂的型芯、内部肋条和安装凸台均直接铸造。
- 合理的阻尼— 片状石墨结构比焊接钢更能吸收振动,但明显不如花岗岩或矿物铸造。
缺点:热膨胀系数约为花岗岩的两倍(~10–12 µm/m·°C),铸件带有残余应力,必须通过时效或热处理来消除,并且在潮湿环境中需要防腐蚀保护。
3. 工程陶瓷:当刚度遇上极端环境
碳化硅(SiC)和氧化铝等材料在性能方面处于高端水平:
- 优异的比刚度— SiC 兼具高弹性模量 (350–420 GPa) 和低密度 (~3.1 g/cm³),是四种材料中刚度重量比最高的。
- 热膨胀系数极低— SiC 的粘度约为 4 µm/m·°C;有些陶瓷的粘度甚至更低。
- 极高的硬度和耐磨寿命— 表面在正常使用中基本不会磨损;非常适合光学器件、晶圆处理和激光系统。
陶瓷材料的局限性在于其脆性、对冲击和拉伸载荷的敏感性、昂贵且耗时的加工工艺(烧结、化学气相沉积或反应键合)以及尺寸限制——超大型整体式陶瓷基体难以制造且成本高昂。通常情况下,只有在重量、动力学性能或热性能满足预算要求时才会选择陶瓷材料,而不是将其作为默认选项。
4. 矿物铸造:快速原型制作的阻尼冠军
矿物铸造(环氧花岗岩)是由矿物骨料与环氧树脂基体复合而成,在室温下浇铸到模具中的复合材料:
- 最佳减震性能— 通常比铸铁好 6-10 倍,这直接改善了动态机器的表面光洁度和稳定时间。
- 近净形状自由度— 电缆通道、导管开口和复杂轮廓均采用模压成型;无需焊接或重型制造。
- 快速迭代— 一旦模具存在,零件就能快速复制;对于中等产量的设备来说,铸造模具成本很高,因此是理想的选择。
- 接近钢材的热行为(~12–16 µm/m·°C)——这在与金属部件粘合时可能是一个优势,可以降低界面应力。
另一方面,它的弹性模量(30-45 GPa)是四种材料中最低的,因此截面必须足够大;对于超高稳定性要求,应考虑蠕变行为和环氧树脂老化;而且它不适合非常热的环境。
并排比较
| 财产 | 花岗岩 | 铸铁 | 陶瓷(SiC/Al₂O₃) | 矿物铸造 |
|---|---|---|---|---|
| 热膨胀系数(µm/m·°C) | 5–8 | 10-12 | 2–4 (SiC ≈ 4) | 12-16 |
| 阻尼能力 | 好的 | 缓和 | 中低 | 出色的(6-10倍铁) |
| 弹性模量(GPa) | 50–80 | 100–120 | 350–420 | 30–45 |
| 长期稳定性 | 出色的 | (缓解压力后)效果很好 | 出色的 | 好的 |
| 相对成本 | 缓和 | 低的 | 高的 | 低至中等 |
| 典型交货时间 | 中长型(大形状) | 短的 | 长的 | 短(带模具) |
| 设计自由 | 中等(钻头/铣刀/刀片) | 高(演员阵容) | 低至中等 | 高(模压特征) |
| 典型应用 | 三坐标测量机、计量框架、半导体平台 | 机床、通用生产设备 | 光学器件、晶圆处理、激光系统 | 动态机械、印刷、医疗、中型生产设备 |
数值为常见商业等级的参考范围;具体项目数据应向制造商确认。
如何选择:决定材料的关键问题
- 误差预算主要由什么因素决定——热漂移还是振动?热漂移指向花岗岩或陶瓷;振动和动态沉降指向矿物铸造或花岗岩。
- 这个建筑有多大?花岗岩和铁质材料可以很好地制成多米高的底座;陶瓷则不行。
- 这台机器处于什么样的环境中?洁净室和潮湿的环境适合使用花岗岩(不生锈,不释放气体);高温车间则适合使用金属或矿物铸造,并搭配合适的树脂。
- 生产量是多少?单件或小批量订单适合采用花岗岩模具;大批量订单适合采用铸铁模具或矿物铸造模具。
- 它将如何连接?混合设计——例如花岗岩底座配金属柱,或者矿物铸造主体配花岗岩导轨——通常优于任何单一材料。
结论:合适的基准是与您的误差预算相匹配的基准。
花岗岩在热稳定性和计量可靠性方面胜出,铸铁在成本和供应速度方面领先,陶瓷在刚度重量比和耐磨性方面表现出色,矿物铸造则在阻尼和形状自由度方面更胜一筹。大多数精密机械并不需要一种理念上的赢家——它们需要的是性能、接口和预算的综合考量。
计划开发新的机器底座或运动平台?请将您的布局、有效载荷、精度目标和环境发送给我们——ZHHIMG® 工程师将推荐最佳的材料组合,对您的图纸进行可制造性审查,并提供经认证的检验数据进行报价。探索我们的精密花岗岩组件和超精密花岗岩解决方案看看我们建造了什么。
发布时间:2026年9月24日