
所有测量系统都面临着一个看不见的对手:热量。环境温度一度的变化听起来微不足道,但在一米高的钢制基座上,却能造成尺寸约11.7微米的偏移——足以使三坐标测量机的读数失效,干扰激光干涉仪的校准,或改变半导体晶圆台上的参考平面。对于从事微米级或亚微米级精度工作的工程师来说,这并非四舍五入的误差,而是决定一批产品能否通过检验的关键所在。
为什么金属在热负荷下表现不佳
长期以来,钢和铸铁一直是机器底座和测量平台的首选材料,这主要是因为它们易于加工且使用方便。但它们的膨胀系数(CTE)——钢的典型值为 10.8 至 12.5 µm/m·°C——使得它们不适合温度控制不精确的环境。金属导热迅速,这意味着它几乎能立即对温暖的手、附近的电机或透过窗户的阳光做出反应。这种快速响应恰恰是问题所在:对温度反应迅速的底座也容易发生漂移,而漂移是重复性的最大敌人。
第二个问题较少被提及:内部应力释放。铸造和焊接金属结构即使没有热输入,也会在多年内持续发生轻微变形,以待内部应力稳定。再加上热循环的影响,就会形成一个尺寸上永远无法真正“静止”的结构。
花岗岩:密度高、稳定性好、热响应较慢
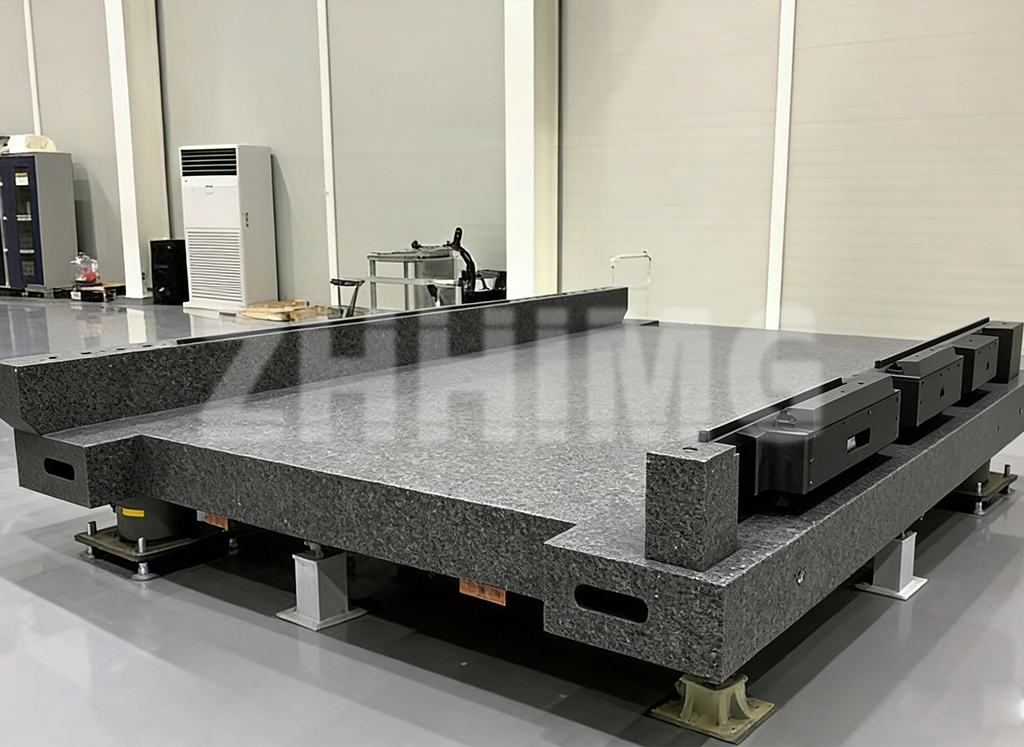
花岗岩的特性与其他材料不同,其物理原理可以解释这一点。精选的黑色花岗岩的热膨胀系数约为 5–8 µm/m·°C,大约是钢的热膨胀系数的一半,更重要的是,它的导热系数很低。热量在花岗岩中传递缓慢,因此短期环境温度波动不会立即导致其尺寸变化。这种热滞后性通常比热膨胀系数本身更有价值,因为大多数现实世界的环境温度都不可能始终保持恒定。
然而,并非所有花岗岩都品质相同,而产地选择至关重要。密度是衡量内部均匀性和矿物一致性的一个合理指标;密度较高、微孔较少的石材往往能更好地保持平整度,经久耐用。在我们自己的生产过程中,我们选用密度约为 3100 kg/m³ 的花岗岩,其密度高于典型的欧洲或美国花岗岩。黑色花岗岩板材尤其因为密度与更好的长期稳定性密切相关。我们也亲眼目睹了一些低成本供应商为何用大理石或低等级石材替代优质石材——它们更容易加工,成本也更低,但在反复的热循环或长期荷载作用下,其性能却远不及优质石材。在甄选供应商时,这一点值得仔细核查,切勿盲目信任。
陶瓷:在需要更低膨胀系数的场合
对于一些对热稳定性要求比花岗岩更高的应用——例如某些半导体对准平台、高精度光学系统或在可变温度范围内工作的测量仪器——工程陶瓷则更胜一筹。根据成分的不同,陶瓷的热膨胀系数可以低于 3 µm/m·°C,同时具有优异的刚度重量比和强大的耐磨性。但缺点是成本较高且加工难度较大,因此陶瓷部件通常用于高价值、高精度应用,而不是作为花岗岩的通用替代品。
为什么环境控制仍然重要
材料选择可以解决部分问题,但并非全部。即使是热稳定性最好的基座,也需要受控环境才能发挥其性能。温控计量室、隔离地基和减振措施都能减少花岗岩或陶瓷基座需要补偿的变量。在我们工厂,用于高精度加工的花岗岩组装是在温湿度控制的房间内进行的,房间内铺设了加固地板,并设有隔离沟槽——这并非因为花岗岩本身需要这样的环境才能保持性能,而是因为要使平板表面达到纳米级的平整度,需要同时控制所有变量,而不仅仅是材料本身。
买家实用指南
在为三坐标测量机 (CMM)、光学比较仪、半导体工具或线性运动平台选择花岗岩或陶瓷底座时,有几个问题值得直接向供应商询问:石材的实际密度是多少?能否验证?平面度校准是否可追溯到国家计量院?工件在最终研磨前是否经过预处理和应力消除?这些并非营销噱头,而是决定底座公差能否保持十年之久的关键所在,还是一年之内就会出现偏差。
在制造或实验室环境中,热膨胀永远无法完全消除。现实的目标是选择一种能够最大限度减少热膨胀影响的基材和工艺,并理解花岗岩、陶瓷和环境控制是相互协作的,而非任何单一因素单独起作用。对于任何需要指定精密基座或测量工具的人来说,材料选择应该被视为一项工程决策,而不是简单的成本比较。
发布时间:2026年8月7日