
- 消除适配板的叠加误差,实现统一的同源基准
传统方案中,基体和金属适配器槽分别制造,再用螺栓组装,由此产生的叠加误差包括表面平整度偏差、装配错位和预紧变形。而ZHHIMG的一体式开槽技术,使得安装槽的定位基准和垂直基座的主基准面源自同一花岗岩基板,具有完全同源的参考,无需额外的金属适配器。槽的位置公差和槽壁垂直度与基座基准在一次加工中即可形成,大幅降低了阿贝误差。该技术尤其适用于图像测量仪、AOI光学检测设备等高灵敏度设备,显著提高了整机装配后的几何精度一致性。
- 避免因连接处开裂而导致应力集中,并提高整体结构刚度。
花岗岩是一种脆性材料。当使用螺栓固定独立的金属适配器时,螺栓扭矩容易在接触点产生局部应力。在交变长期载荷作用下,可能会出现应力变形,甚至出现隐蔽的石材裂纹。一体式凹槽将安装接口集成在花岗岩基体内部;力均匀分布在整个基体上,无需不同材料之间的粘合界面。结合高密度黑色花岗岩基体,整体刚度得到进一步提升。在高速动态冲击和持续重载工况下,局部微变形极少发生,从而具有更佳的长期结构稳定性。
- 对沟槽和基准面进行同步老化处理可抑制长期精度漂移。
开槽会在槽口周围产生切削残余应力。大多数制造商在开槽和精磨后立即交付成品。交付后,应力释放会导致槽尺寸和基面垂直度出现偏差。ZHHIMG 采用完整的加工流程:粗加工和开槽(预留磨削余量)→ 在料场和恒温车间进行多阶段时效处理以释放开槽产生的切削应力 → 精磨和手工研磨。对于大型零件,在占地 20 万平方米的生产场地和 2 万平方米的石材料场进行长期自然应力消除。1 万平方米的恒温恒湿车间隔离了环境干扰,确保槽间距、槽壁平行度和基面垂直度不受时间影响,并符合 DIN 和 ASME 等国际计量标准的长期使用要求。
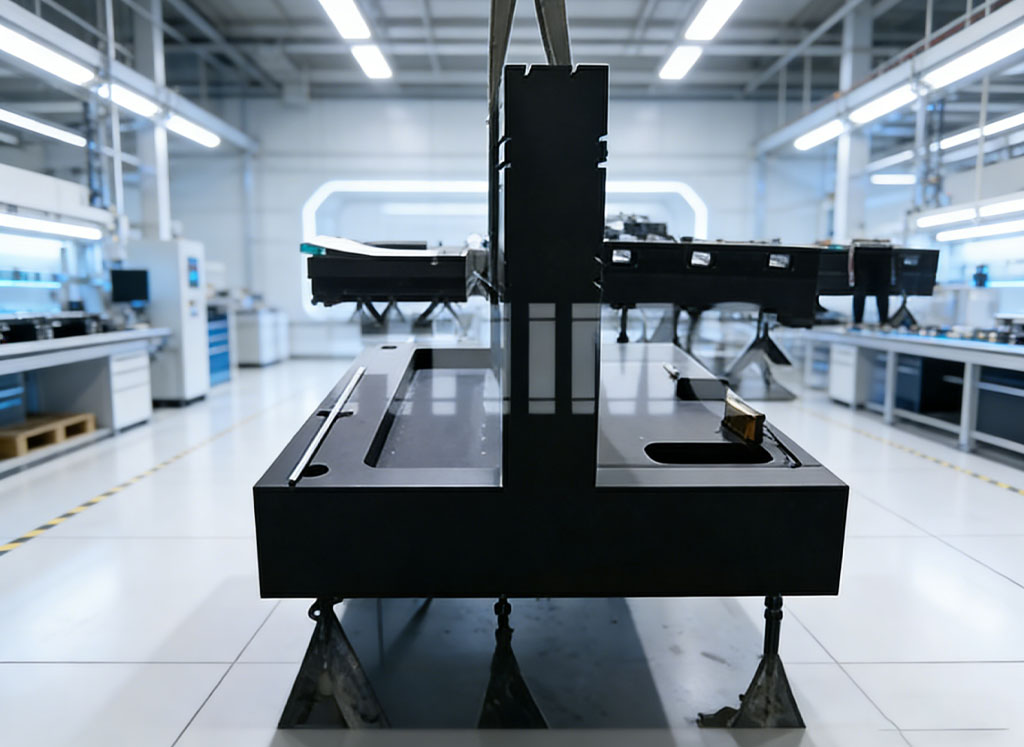
- 纳米级研磨沟槽表面可减少匹配组件的组装和调试工作量
许多制造商在开槽后仅进行简单的铣削,导致槽壁粗糙度差,客户需要进行大量的现场装配工作。ZHHIMG 配备大型 NT 平面磨床和拥有 30 多年手工研磨经验的磨削技师,对安装槽的侧壁和底面进行精密磨削,达到微米级精度。槽的尺寸、平行度和位置公差均采用雷尼绍激光干涉仪、维勒电子水平仪等仪器进行全面检测,这些仪器的测量工具均可追溯至国家计量院。客户收到货物后即可直接安装定位块、气浮组件和线性模块,从而减少现场装配和反复调试的次数,缩短整机生产周期。
- 集成设计满足各种复杂设备的定制化需求
根据图纸,可生产多种组合的安装槽、定位槽和T型槽,以及沉头孔、嵌入式螺纹嵌件和销孔。工厂具备20米长、100吨单件加工能力,可实现小型和中型二维测量仪器立式底座以及超大型半导体和新能源检测设备立柱底座的一体式开槽。避免了拼接装配以及接缝引起的误差。花岗岩气浮轴承单元、光学模块和检测工具可直接安装在底座上,实现一站式交付,降低客户的零部件采购和管理成本。
- 在动态工作条件下,仍能保持完整的阻尼性能,从而保证精度。
后装式金属适配器槽会改变花岗岩固有的阻尼特性;金属部件的共振往往会放大设备振动。一体式开槽仅去除部分石材,完整保留了黑色花岗岩优异的吸振性能。在高速往复运动、激光脉冲操作和高频扫描检测探头的条件下,振动迅速衰减,从而抑制共振干扰,确保光学成像和尺寸测量数据的重复性。即使在存在外部振动干扰的生产车间中,也能保持槽式组件稳定的定位精度。
- 耐腐蚀且不生锈可降低后期维护成本。
所有沟槽均一体成型于花岗岩基材上,避免了金属适配器生锈、氧化或表面剥落的风险。即使在半导体车间接触清洁剂或锂电池厂接触各种介质,沟槽也不会腐蚀或污染基准面。无需维护防锈涂层。沟槽易于清洁,不易积聚可能污染运动部件的锈蚀碎屑,从而延长整套设备的使用寿命,尤其适用于无尘车间和计量实验室的长期连续运行。
发布时间:2026年8月12日